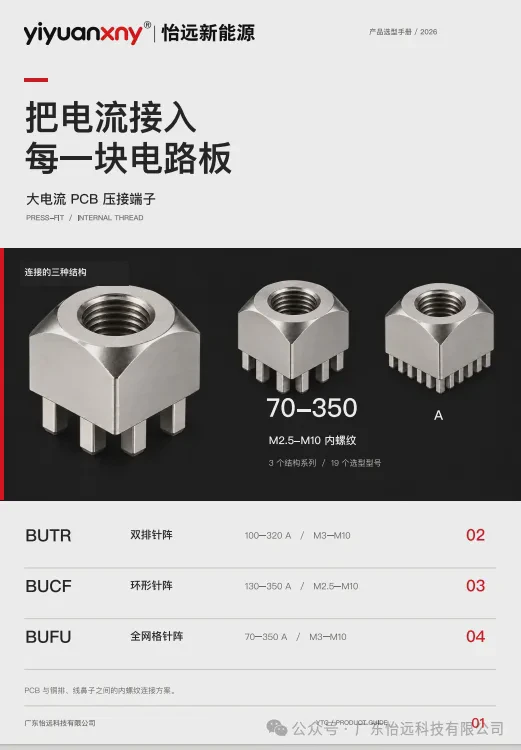
新品发布:PCB大电流压接端子,供你PCB 电路设计选择
广东怡远科技有限公司 · 工业级连接方案
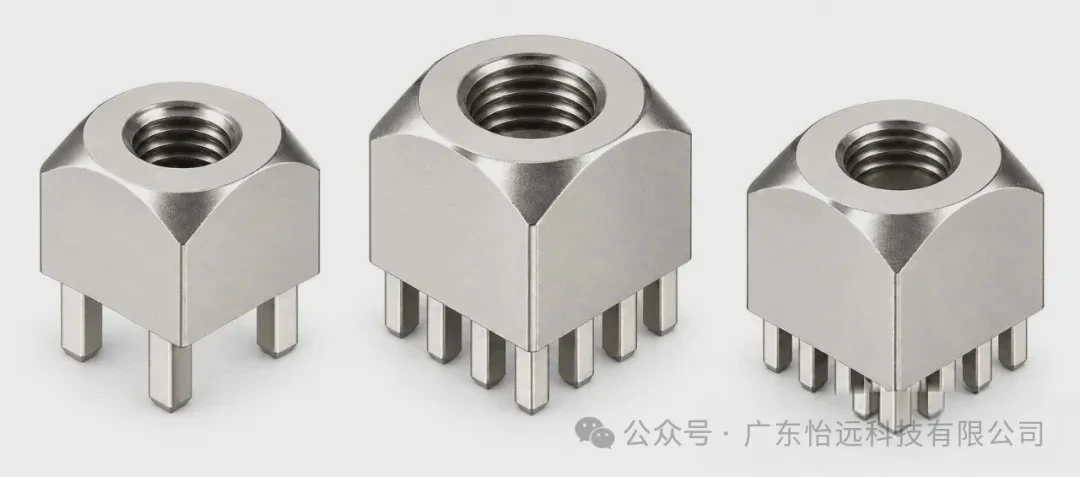
在电源板、工控设备和新能源产品中,如何把 几十到上百安培 的电流可靠地引上 PCB?传统焊接端子面临热应力、虚焊、返修难等问题,而免焊压接端子(Press-fit Terminal)正在成为大电流 PCB 互连的主流方案。本文从技术原理、关键参数到 PCB 设计要点,做一次完整解析。
一、什么是压接端子?
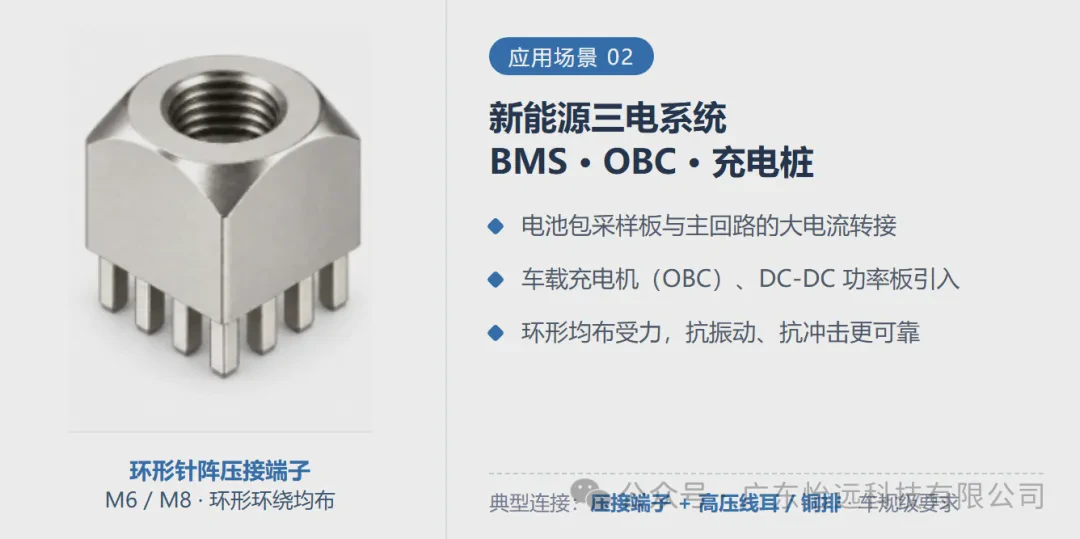
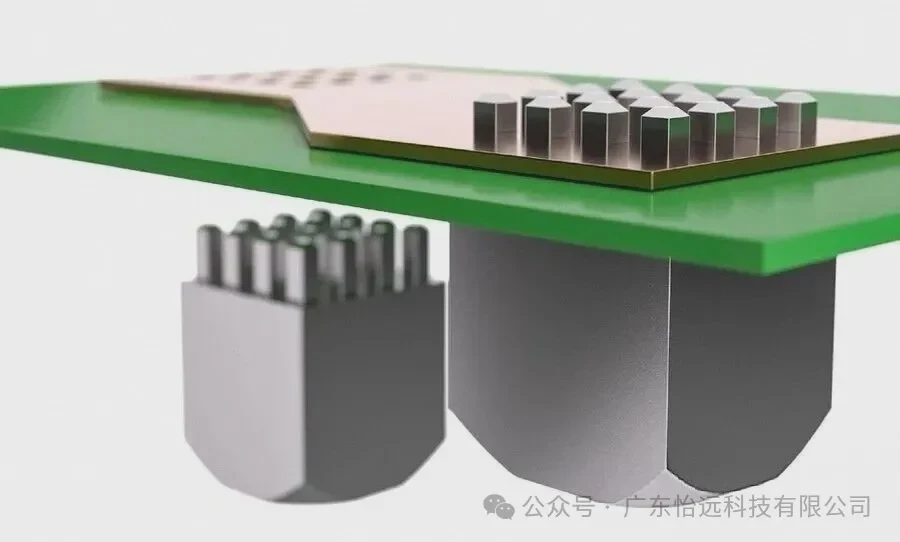
压接端子是一种免焊接的 PCB 连接元件。端子底部的压接针脚(鱼眼/弹性针结构)在专用工装的压力下,被压入 PCB 的电镀通孔(PTH)中。针脚的弹性变形与孔壁形成气密性冷焊接触,兼具可靠的电气连接与足够的机械保持力。
端子顶部为标准内螺纹孔,可直接用螺钉锁附铜排、线耳或母线,实现 PCB 与外部大电流回路的低阻连接。整个过程无高温、无助焊剂,符合 IEC 60352-5 压接连接标准。
二、核心技术参数
参数项目 | 典型指标 |
|---|---|
主体材料 | 黄铜 C3604 / 紫铜 T2(高导电) |
表面处理 | 镀锡(Sn)/ 镀银(Ag),可选镀镍底 |
螺纹规格 | M3 / M4 / M5 / M6 / M8(支持定制) |
额定电流 | 20A – 200A(视针脚数量与截面积) |
接触电阻 | ≤ 0.5 mΩ(压接点) |
压入力 / 保持力 | 单针 ≤ 100N / ≥ 30N(典型) |
适配板厚 | 1.6 – 3.2 mm(FR-4) |
推荐孔径公差 | 成品孔 ±0.05 mm,孔铜厚 ≥ 25 μm |
工作温度 | -40 ℃ ~ +125 ℃ |
环保与标准 | RoHS / REACH,IEC 60352-5 |
三、压接端子的优势, 为什么选择压接,而不是焊接?
对比项 | 压接端子 | 焊接端子 |
|---|---|---|
装配工艺 | 常温压入,一次成型 | 波峰焊/手工焊,有热冲击 |
热应力 | 无,不伤板材与器件 | 大铜面吸热,易分层起泡 |
可靠性 | 气密冷焊,抗振动 | 存在虚焊、锡裂风险 |
返修维护 | 可压出更换(有限次数) | 拆焊困难,易损孔 |
批量一致性 | 压力-位移曲线全程可监控 | 依赖焊点质量检验 |
四、典型 PCB 应用场景
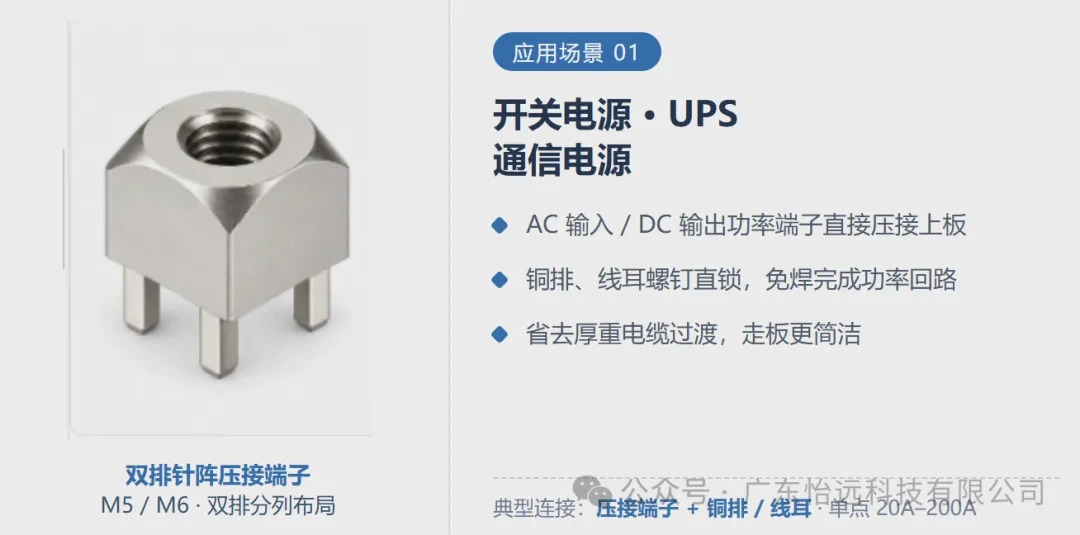
① 开关电源 / UPS / 通信电源
交流输入、直流输出的功率端子直接压接上板,铜排或线耳锁附即完成功率回路,省去厚重的电缆过渡。
② 新能源三电系统
BMS 采集板、车载充电机(OBC)、DC-DC、充电桩模块中,用于电池包采样与主回路的大电流转接,耐振动性能尤为关键。
③ 工业控制与变频驱动
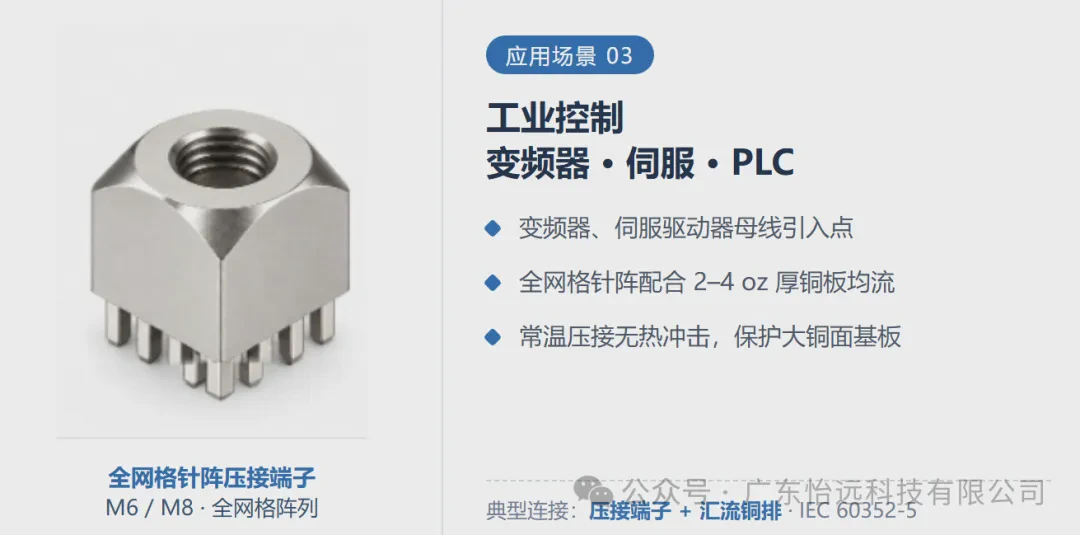
变频器、伺服驱动器、PLC 电源板上的母线引入点,配合厚铜板(2-4 oz)实现百安级通流。
④ 储能与光伏逆变
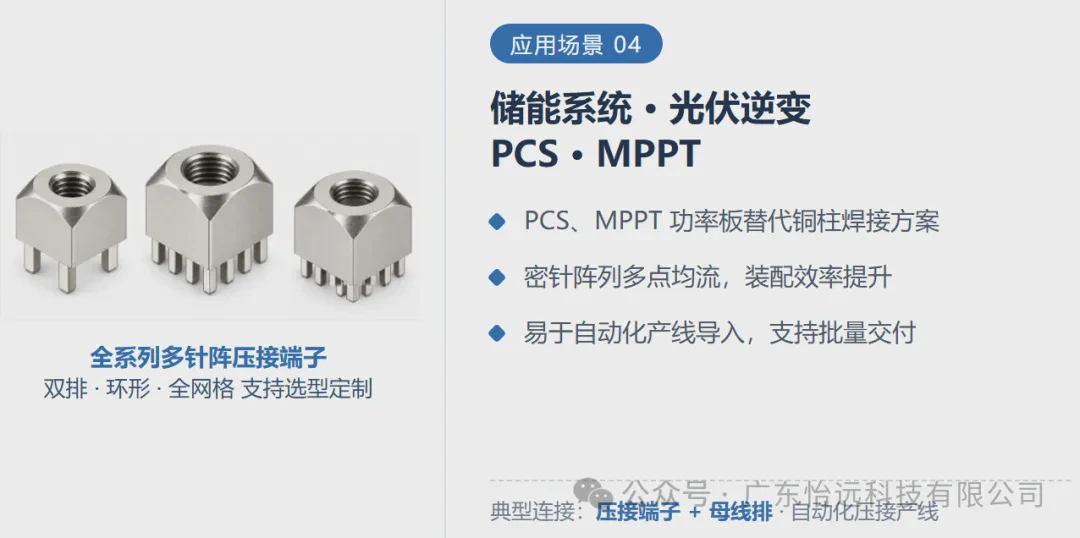
PCS、MPPT 功率板上替代铜柱焊接,装配效率提升,且便于自动化压接产线导入。
五、PCB 设计与压接工艺要点
1. 孔位设计:严格按规格书控制成品孔径与公差(通常 ±0.05 mm),孔铜厚度 ≥ 25 μm,焊盘环宽建议 ≥ 0.3 mm。
2. 板材与层叠:推荐 FR-4 Tg150 以上;多层板注意压接区域的层间对准,避免孔壁受力分层。
3. 布局间距:压接针脚周围预留工装空间;高压应用按爬电/电气间隙标准加大间距。
4. 压接工装:使用平推式压接机 + 上下治具,控制压入速度(建议 ≤ 50 mm/min),以压力-位移曲线判定压接合格性,杜绝"过压"损伤孔壁。
5. 载流校核:大电流路径配合厚铜、并联过孔阵列和铺铜面积共同散热,必要时做多针并联分流。
六、PCB 压接端子全系列供你设计选择